

КолиЧАС, Існує багато технічних труднощів через їх складну структуру, високу точність вимог та кілька етапів обробки .

Далі наведено детальний аналіз цих труднощів та пов'язаних з ними факторів, що впливають на безліч аспектів:
Проблеми обробки, спричинених структурною складністю
Частини коробки зазвичай містять кілька систем отвору, площини, порожнини та складні структури внутрішньої порожнини . Ці структури приносять багато труднощів для обробки:
Багатогранні вимоги до обробки: коробка часто потребує обробки на кількох поверхнях (таких як верхня поверхня, нижня поверхня, бокова поверхня тощо), що вимагає від CNC-інструменту наявності функції багатосaxisного зв'язку, а також необхідне багаторазове позиціювання під час процесу затискання, що може легко вплинути на загальну точність через накопичення помилок позиціювання.
2. Глибока отвору та обробка перехресних отворів: при обробці глибоких отворів у коробці (наприклад, підшипникові отвори), недостатня жорсткість інструменту може легко призвести до вібрації, що впливає на розмірну точність та шорсткість поверхні отворів; Перехрестя перехресних отворів схильне до задирок, розмірних відхилень і навіть проблем, таких як невертичні та некоаксіальні отвори .
3. обмеження простору внутрішньої порожнини: комплексна структура внутрішньої порожнини обмежить траєкторію руху інструменту та кут різання ., деякі області можуть мати обробку сліпих способів, які потребують спеціальних інструментів (наприклад, розширених інструментів, кутового інструменту) або декількох змін інструменту для завершення обробки, збільшуючи складність та вартість обробки .}}}}}
Труднощі в контролі якості за високою точністю
Точність деталей коробки безпосередньо впливає на продуктивність складання та стабільність роботи механічного обладнання . його вимоги до точності в основному відображаються в таких аспектах, а також супроводжуються відповідними труднощами управління:
1. Площина та вертикальність: еталонна площина коробки (наприклад, кріпильна поверхня) вимагає більш високої плоскості, тоді як система отвору або площина, перпендикулярна до опорної площини індикатори .
2. Hole system accuracy: including the dimensional accuracy, roundness, cylindricity of the hole, and the coaxiality, parallelism, and position between the holes. For example, if the coaxiality error of the bearing hole system of the gearbox housing is too large, it will cause poor gear meshing and increased heat and wear. During processing, tool wear, feed speed Коливання, недостатня подача теплоносія тощо . може призвести до відхилення точності системи отвору .
3. Консистенція розмірності: Для деталей, що виробляються масовим коробкою, необхідно забезпечити, щоб ключові розміри кожної частини мали хорошу послідовність ., однак, через такі фактори, як нерівність порожнього матеріалу, термічна деформація верстата після довгострокової обробки та різного ступеня інструменту, розміру деталей, що випливає, {}}}}}}}}}}}}}}}}}}}}}
Проблема затискання та позиціонування
Розумне затискання та позиціонування - це передумови для забезпечення точності обробки частин коробки, але завдяки їх структурним характеристикам, затискач та позиціонування мають такі труднощі:
1. деформація затискання: Коли стіна деталей коробки тонкі або структура є асиметричною, традиційний метод жорсткого затискання схильна до деформації .}}}}}}}} . після обробки, вміст. помилки .
2. Positioning reference selection: The positioning reference of the box parts needs to meet the principles of "reference unification" and "reference coincidence" to reduce positioning errors. However, complex structures may make it difficult to select a suitable positioning reference. If the reference is not selected properly, it will directly affect the processing accuracy. For example, if an Нерівна поверхня використовується як посилання на позиціонування, заготовка буде зміщена під час обробки .
3. Накопичення декількох помилок затискання: Оскільки частини коробки потребують декількох етапів обробки, вони часто потребують декількох затискаючих . щоразу, коли проводиться затискач, накопичується похибка вирівнювання та повторну помилку позиціонування кріплення, що впливає на кінцеву обробку обробки .}}}}}}}}}
Вибір інструменту та оптимізація параметрів вирізання
Матеріали деталей коробки - це здебільшого чавун, литлова сталь або алюмінієвий сплав . різні матеріали та процедури обробки мають різні вимоги до інструментів, а параметри різання також повинні бути точно керовані ., конкретні труднощі наступні:
1. Вибір інструменту: При обробці площин обробки фрезерних різаків зазвичай використовуються . під час обробки отворів, кінцевих млинів, свердловин, розпусників, нудних різаків тощо .} потрібно вибрати відповідно до розміру та точності отворів .} для кастинки з вищою твердою коробкою; Під час обробки коробки з алюмінієвими сплавами інструменту потрібна хороша продуктивність видалення мікросхеми, щоб уникнути приклеювання ., якщо інструмент не буде вибрано належним чином, це призведе до низької ефективності обробки, поганої якості поверхні та навіть пошкодження інструменту .
2. Визначення параметрів різання: Вибір таких параметрів, як швидкість різання, швидкість подачі та глибина різання, безпосередньо впливає на якість обробки та ефективність ., наприклад, занадто висока швидкість різання призведе до більш швидкого зносу інструментів і навіть спалювання інструментів; Занадто велика швидкість подачі збільшить значення шорсткості поверхні . для складних структур коробки, параметри різання різних областей обробки повинні бути гнучко відрегулювати, що ставить високі вимоги до досвіду та навичок оператора .
Вплив теплової деформації під час обробки
Під час обробки ЧПУ, різання тепла, джерело тепла самого верстата (наприклад, шпиндельний двигун, сервомотор) та зміни температури навколишнього середовища спричинить теплову деформацію заготовки та верстат, тим самим впливаючи на точність обробки, що спеціально проявляється наступним чином:
1. Теплова деформація заготовки: частини коробки розширюватимуться після поглинання різання тепла під час обробки ., якщо охолодження нерівномірне, під час обробки довгої ями відбудеться . вплинуло .
2. Теплова деформація верстата верстата: шпиндель верстата, направляючі рейки та інші компоненти розширюватимуться і контракт після підвищення температури, змінюючи відносне положення інструменту та заготовку .}, наприклад
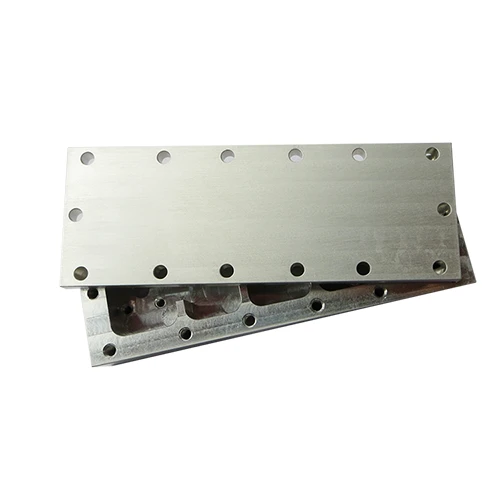
Підводячи підсумок, ЧПУ Махінг деталей боксу вимагає всебічного врахування структурних характеристик, вимог до точності, розміщення затискання, вибору інструментів, параметрів, лише за допомогою оптимізації плану процесу та прийняття вдосконаленої технології обробки та обладнання, чи можуть ці технічні труднощі ефективно подол